โรงงานอาหารที่เพิ่งอนุมัติ SKU ใหม่มักจะมีตัวเลขสามตัวที่พร้อม: ถุงเป้าหมายต่อนาที ขนาดถุง และวันที่ติดตั้ง จำนวนที่ตัดสินส่วนที่เหลือของโครงการอย่างเงียบๆ คือหมายเลขที่สี่ และแทบไม่มีการเขียนลงรายละเอียด — ว่าผลิตภัณฑ์มีพฤติกรรมอย่างไรทันทีที่ออกจากเครื่องชั่งและตกลงไปในถุง
หากทำผิดและจำนวนบรรทัดที่ 80 ถุงต่อนาทีจะอยู่ที่ 50 ถึง 55 ถุง โดยแจกของรางวัลอย่างเงียบๆ โดยกินปริมาณ 2-3 กรัมจากทุกแพ็ค ลำดับที่ป้องกันสิ่งนี้ไม่สวยงามแต่เชื่อถือได้: กำหนดคุณลักษณะของผลิตภัณฑ์ เลือกวิธีการจ่าย เลือกรูปแบบถุง จากนั้นจึงลำเลียงขนาด การตรวจสอบ และการบรรจุกล่องรอบๆ สถานีที่ช้าที่สุดในห่วงโซ่ การซื้อเครื่องบรรจุถุงก่อนและติดอุปกรณ์อื่นๆ รอบตัวให้เหมาะสมเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้สายการผลิตใหม่พลาดเป้าหมายการคืนทุนในปีแรก
ระบบจ่ายจะดีพอๆ กับข้อมูลผลิตภัณฑ์ที่อยู่ด้านหลังเท่านั้น ก่อนที่จะเปรียบเทียบรุ่น ให้รวบรวมเอกสารผลิตภัณฑ์หนึ่งหน้าที่ตอบคำถามหกข้อ:
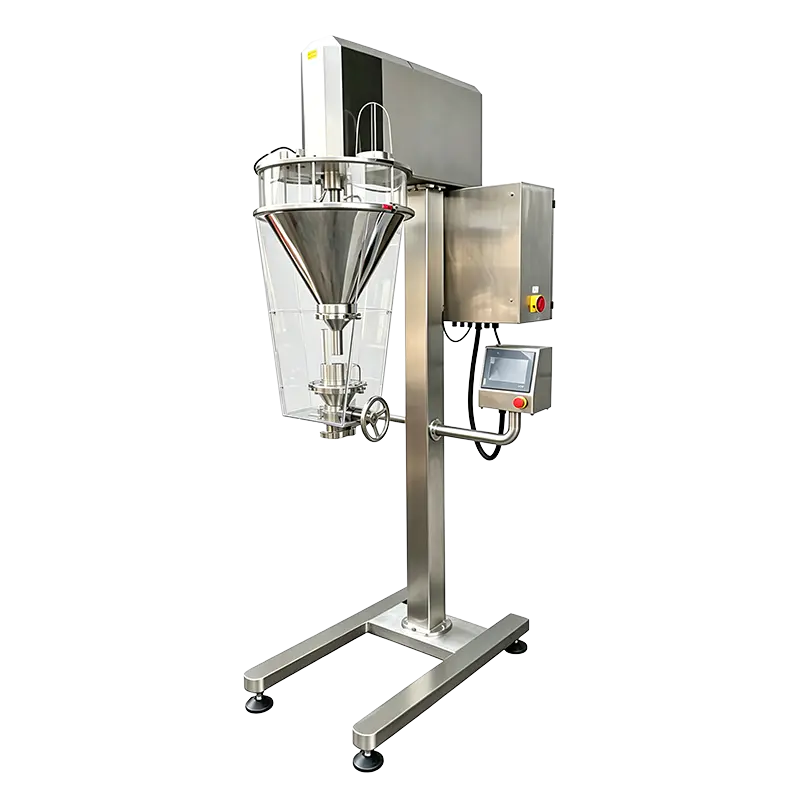
ผลิตภัณฑ์สองรายการที่มีลักษณะเหมือนกันบนการวาดเส้นอาจต้องใช้เครื่องป้อนที่แตกต่างกันโดยสิ้นเชิง ผักรวมแช่แข็งจะไหลได้ดีและเหมาะกับการชั่งน้ำหนักแบบผสม แอปริคอตแห้งติดป้ายและต้องการแนวทางที่แตกต่าง นมผงมีพฤติกรรมเหมือนของเหลวในถังและเหมือนฝุ่นในอากาศ ดังนั้นจึงต้องใช้เครื่องเติมสว่านพร้อมเครื่องดูดฝุ่น ไม่ใช่เครื่องชั่งน้ำหนัก
กลุ่มผลิตภัณฑ์อาหารส่วนใหญ่ ไม่ว่าจะบรรจุ 30 ถุงต่อนาทีหรือ 300 ถุง สามารถแบ่งออกเป็น 5 โซนได้ เดินผ่านผลิตภัณฑ์แต่ละชิ้นบนกระดาษก่อนที่จะดูใบเสนอราคา
ระหว่างโซนเพิ่มการสะสม ห่วงบัฟเฟอร์ยาว 2 เมตรของสายพานลำเลียงจะดูดซับเวลา 30 วินาทีของการต่อฟิล์มหรือปัญหาการติดขัด และถูกกว่าการหยุดเครื่องชั่งน้ำหนักทุกครั้งที่ผู้บรรจุกล่องลังเลอยู่มาก
การให้ยาคือจุดที่เงินเกิดขึ้นหรือสูญหาย ของแถมที่ไม่จำเป็นทุกกรัมของแพ็คขนาด 250 กรัม คูณด้วย 60 ถุงต่อนาทีและสองกะ กลายเป็นสินค้าเฉพาะรายการที่ทำให้ราคาที่แตกต่างกันระหว่างฟิลเลอร์สองประเภทลดลง
| วิธีการ | สินค้าทั่วไป | ความแม่นยำในการทำงาน | ข้อจำกัดในทางปฏิบัติ |
|---|---|---|---|
| เครื่องชั่งน้ำหนักแบบรวม (หลายหัว) | ผักแช่แข็ง ถั่ว ของขบเคี้ยว ลูกอม พาสต้า ขนมสัตว์เลี้ยง | ±0.5–1.5 กรัม ในขนาด 100–500 กรัม | ต้องการชิ้นส่วนที่ไหลอย่างอิสระ โครงทรงสูงจำเป็นต้องมีพื้นที่ส่วนหัวเหนือเครื่องบรรจุถุง |
| เครื่องชั่งน้ำหนักเชิงเส้น | ข้าว น้ำตาล เมล็ดพืช เม็ดเล็ก บรรจุขายปลีก | ±1–2 g, รอบช้ากว่ามัลติเฮด | เอาต์พุตที่ต่ำกว่าต่อเลน ความแม่นยำจะลอยไปหากฟีดไม่สม่ำเสมอ |
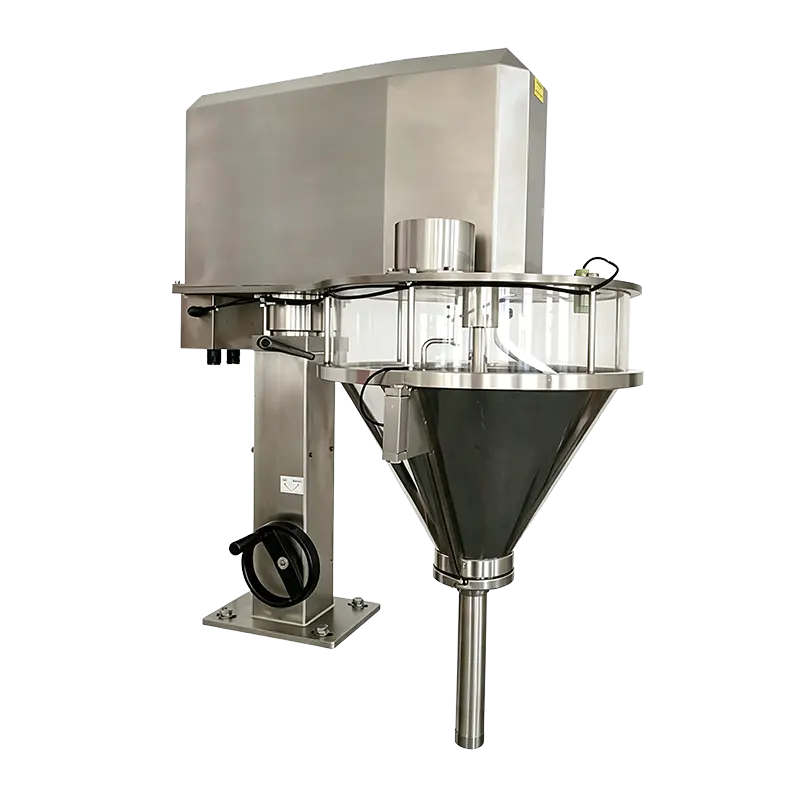
| ฟิลเลอร์สว่าน (สกรู) | แป้ง นมผง เครื่องเทศ โกโก้ กาแฟ | ±1–2% ของขนาดยา | การควบคุมฝุ่น การสะสมของผลิตภัณฑ์ในท่อ การไล่ก๊าซหลังจากการเติม |
| ถ้วยปริมาตร | เกลือ น้ำตาล ข้าว ถั่ว เม็ดอิสระ | ±2–3% ของขนาดยา | การเปลี่ยนแปลงใดๆ ในความหนาแน่นรวมจะส่งผลต่อน้ำหนักของบรรจุภัณฑ์โดยตรง |
ในกรณีที่บรรจุภัณฑ์ผสมส่วนประกอบสองอย่าง เช่น ถั่วและผลไม้แห้ง หรือซองเครื่องปรุงรสที่มีบล็อกบะหมี่ เครื่องชั่งน้ำหนักแบบผสมที่มีช่องป้อนแยกกันจะรักษาอัตราส่วนให้คงที่โดยไม่ต้องใช้สถานีเติมที่สอง
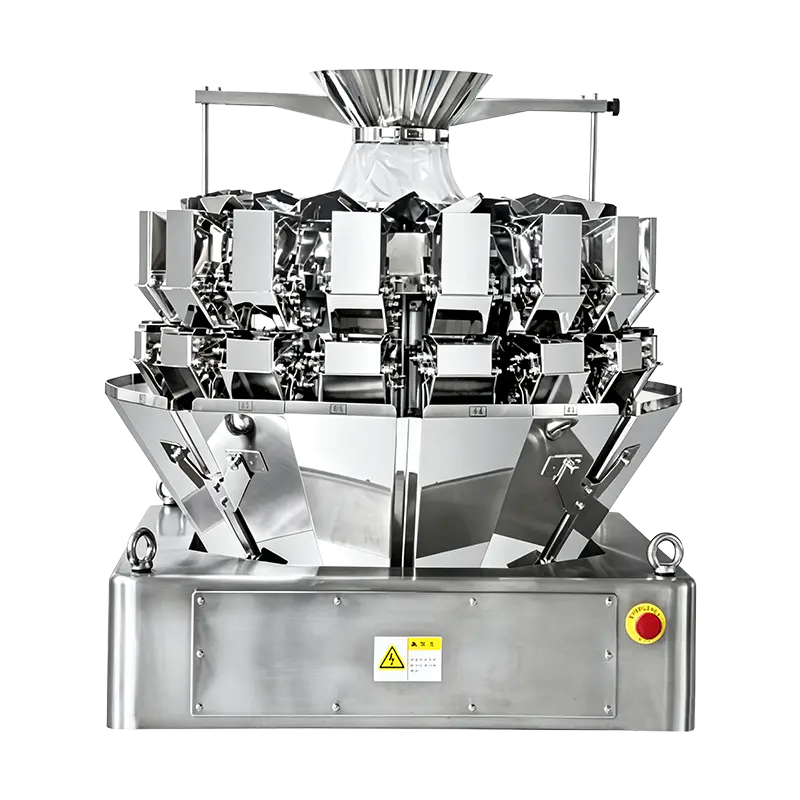 JW-A16 เครื่องชั่งหลายหัวขนาดเล็ก 16 หัว สำหรับผลิตภัณฑ์ปริมาณน้อยที่ไหลอย่างอิสระ เครื่องชั่งน้ำหนัก 16 หัวนี้ให้ปริมาณการจ่าย 2–200 กรัม สูงสุด 180 แพ็ค/นาที และถังเก็บคู่เพื่อการชั่งน้ำหนักความเร็วสูง ดูผลิตภัณฑ์ →
ทางเลือกระหว่างการชั่งน้ำหนักแบบผสมและการชั่งน้ำหนักเชิงเส้นจะขึ้นอยู่กับพิกัดความเผื่อของปริมาณ ความสมบูรณ์ของชิ้นงาน และรอบเวลา แทนที่จะพิจารณาจากราคาเพียงอย่างเดียว ที่ การเปรียบเทียบการชั่งน้ำหนักแบบหลายหัวกับเชิงเส้น เดินผ่านการแลกเปลี่ยนกับจำนวนที่ทำงาน
นี่คือการตัดสินใจที่กำหนดรูปแบบการจัดเก็บฟิล์มของโรงงาน สถานะของชั้นวางบรรจุภัณฑ์ และขั้นตอนการบำรุงรักษา การปิดผนึกแบบฟอร์มแนวตั้งจะดำเนินการจากม้วนแบน ดังนั้นต้นทุนฟิล์มต่อแพ็คจึงต่ำลงและความเร็วจะสูงขึ้น แต่ถุงที่เสร็จแล้วจะเป็นแบบหมอนหรือเป้าเสื้อกางเกงที่มีการลงทะเบียนการพิมพ์เพียงเล็กน้อยและไม่มีคุณสมบัติปิดผนึกซ้ำ เครื่องผลิตถุงแบบสำเร็จรูปจะเลือกถุงสำเร็จรูปจากแม็กกาซีน เปิด บรรจุ และปิดผนึก ซึ่งช่วยให้ตั้งฐาน ซิป พวย และเติมได้หนักขึ้น ด้วยความเร็วที่ต่ำกว่าและต้นทุนฟิล์มที่สูงขึ้น
ภายในตระกูลใดตระกูลหนึ่ง การตั้งชื่อรุ่นมักจะติดตามความกว้างและโครงสร้างของกระเป๋า: ชั้นขนาดกะทัดรัดประมาณ 150 มม. สำหรับบรรจุภัณฑ์ขายปลีกขนาดเล็ก, 180 ถึง 230 มม. สำหรับถุงที่มีความยาวปานกลางและขนาดกลาง และ 270 มม. ขึ้นไปสำหรับงานที่มีความจุขนาดใหญ่หรืองานหนัก เลือกช่วงความกว้างของถุง โครงสร้างฟิล์ม และปริมาณ จากนั้นตรวจสอบระยะขอบความเร็ว
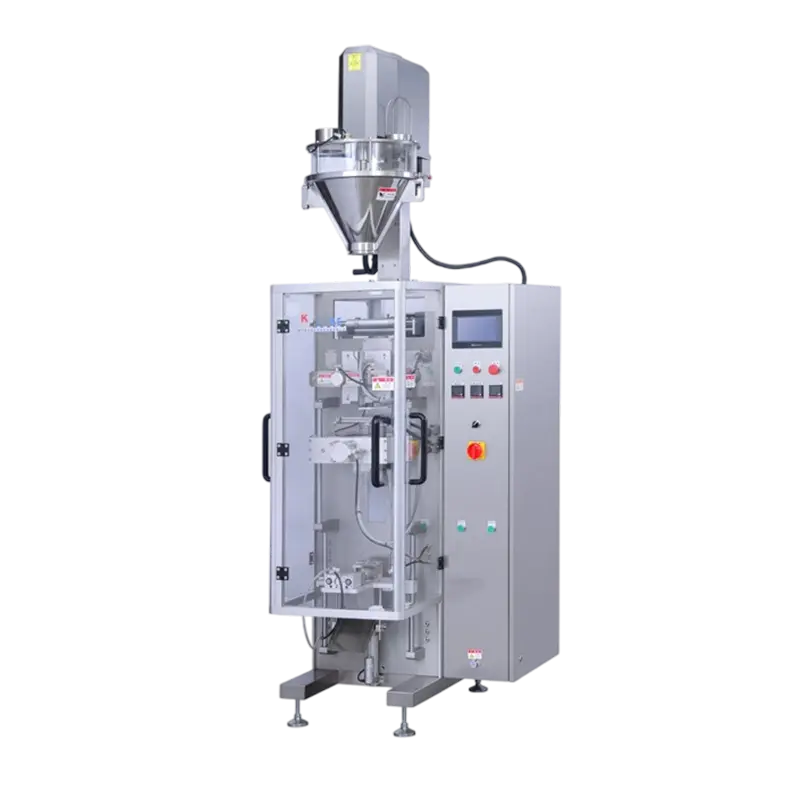
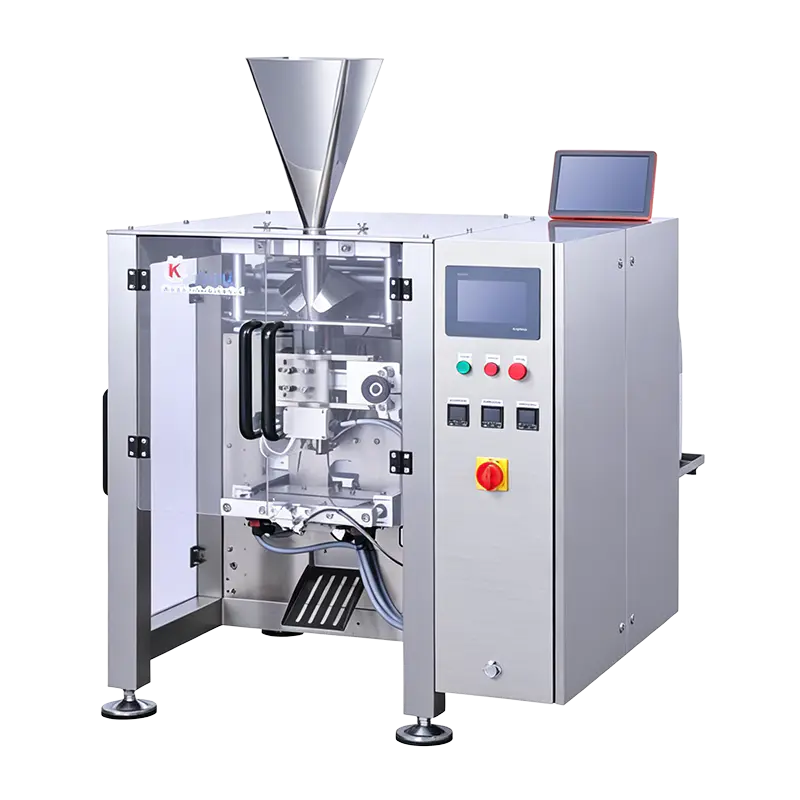 เครื่องบรรจุแนวตั้งความเร็วสูง KL180H ใช้ความกว้างถุง 50–150 มม. ร่วมกับ KL180S ร่วมกัน โดยจะเพิ่มความเร็วเป็น 150 ถุง/นาทีผ่านตัวควบคุมการเคลื่อนไหวที่อัปเกรดแล้วเพื่อให้อัตราสายการผลิตเร็วขึ้น ดูผลิตภัณฑ์ →
รายละเอียดประการหนึ่งที่ควรค่าแก่การยืนยันตั้งแต่เนิ่นๆ: ช่วงความกว้างของกระเป๋าของเครื่องครอบคลุมทั้ง SKU การเปิดตัวของคุณและขนาดที่ใหญ่กว่าที่วางแผนไว้สำหรับปีหน้าหรือไม่ กำลังการผลิตเดิมที่ขาดแคลน 20 มม. ทำให้เครื่องจักรอายุสองปีกลายเป็นผู้บริจาคชิ้นส่วนอะไหล่
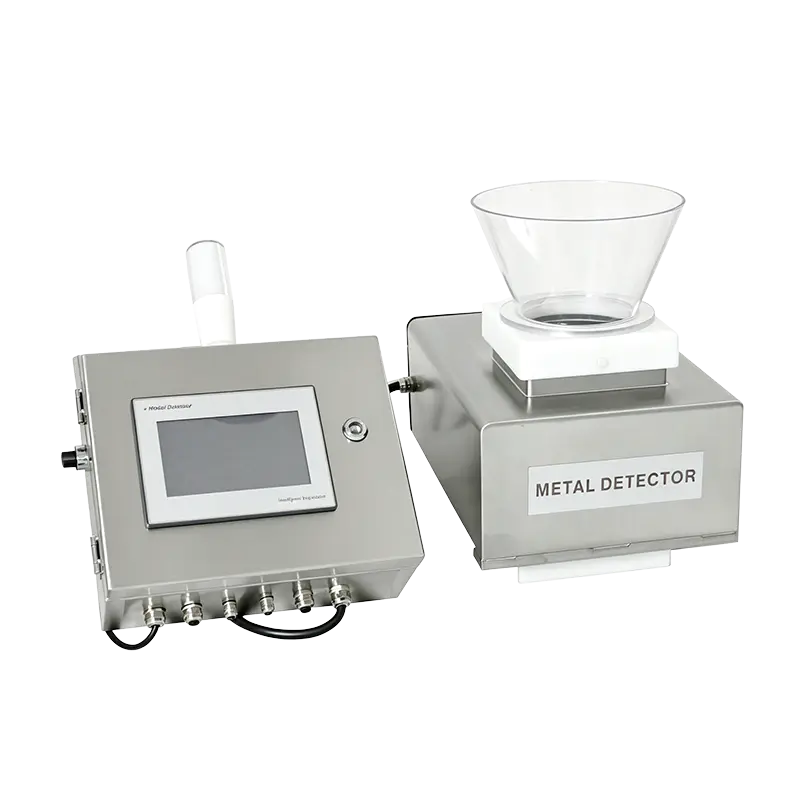
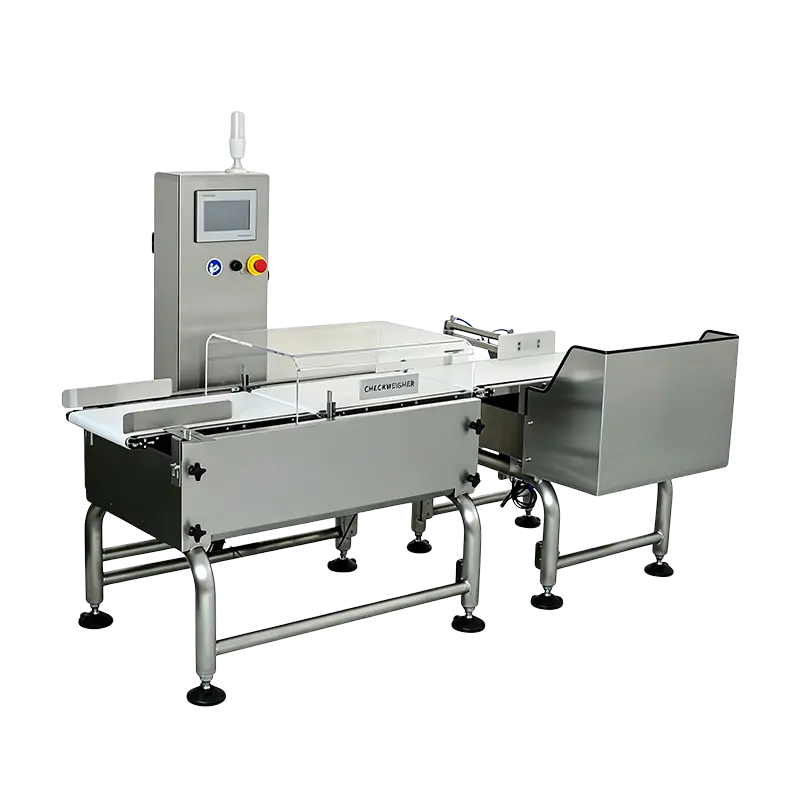
อุปกรณ์ตรวจสอบมักเป็นรายการสุดท้ายที่ยกมาและเป็นรายการแรกที่ถูกตำหนิ กฎสองข้อทำให้มันซื่อสัตย์ ประการแรก ช่องเปิดของเครื่องตรวจจับโลหะหรืออุโมงค์เอ็กซเรย์จะกำหนดความไว: ช่องเปิดที่ใหญ่ขึ้นช่วยให้ผลิตภัณฑ์ที่มีขนาดใหญ่กว่าผ่านเข้าไปได้ แต่จะลดขนาดชิ้นส่วนที่ตรวจจับได้ ดังนั้น ให้ระบุช่องเปิดโดยเทียบกับแพ็คที่สูงที่สุดในสายการผลิต ไม่ใช่เทียบกับขนาดเฉลี่ย ประการที่สอง เครื่องตรวจสอบน้ำหนักบนสายพานจะมีประโยชน์ก็ต่อเมื่อมีการตรวจสอบอุปกรณ์คัดแยกแล้ว สัญญาณคัดแยกทุกชิ้นจะต้องทำให้เกิดการนำออก โดยได้รับการยืนยันเมื่อเริ่มต้น และอีกครั้งเมื่อสิ้นสุดกะ
ขนาดชิ้นทดสอบโดยทั่วไปอยู่ในช่วง 1.5 ถึง 3.0 มม. สำหรับตัวอย่างที่เป็นเหล็ก ไม่ใช่เหล็ก และสเตนเลส ขึ้นอยู่กับรูรับแสงและผลกระทบของผลิตภัณฑ์ ผลิตภัณฑ์ที่มีปริมาณเกลือหรือความชื้นสูงจะสร้างสัญญาณที่ต้องได้รับการชดเชย ซึ่งเป็นเหตุผลว่าทำไมการทดลองในโรงงานกับผลิตภัณฑ์จริงจึงมากกว่าข้อกำหนดเฉพาะของแค็ตตาล็อก
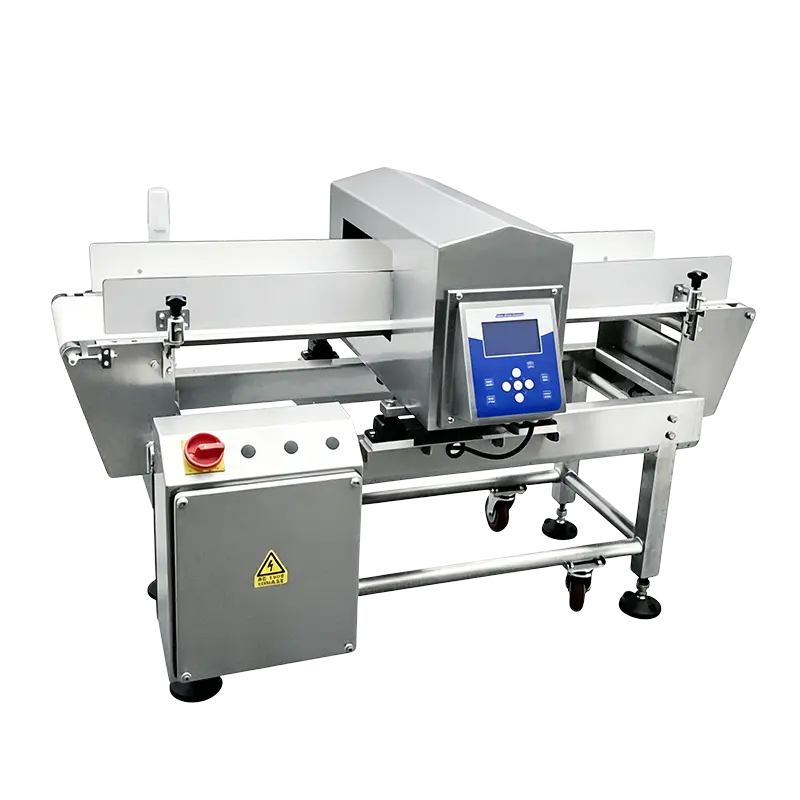 เครื่องตรวจจับโลหะแบบอินไลน์มาตรฐาน ER3515 สำหรับขนมบรรจุถุง ยาบรรจุกล่อง และเครื่องปรุงรสบรรจุขวด เครื่องตรวจจับแบบอินไลน์นี้มีรูรับแสงขนาด 350×150 มม. หน่วยความจำพารามิเตอร์ผลิตภัณฑ์ 50 รายการ และอุปกรณ์คัดแยกที่เป็นอุปกรณ์เสริมหลายรายการ ดูผลิตภัณฑ์ →
สำหรับพืชที่บรรจุหลายประเภท โซลูชั่นบรรจุภัณฑ์อาหาร ภาพรวมจัดกลุ่มเครื่องจักรตามสถานีเพื่อให้สามารถประกอบสายการผลิตในการกำหนดค่าเดียว แทนที่จะปะติดปะต่อกันจากแค็ตตาล็อกที่แยกจากกัน
สายการผลิตสองแถวที่มีอัตราความเร็วเท่ากันอาจแตกต่างกันไปตามชั่วโมงในการทำความสะอาดต่อสัปดาห์ มองหารายละเอียดในระหว่างการเยี่ยมชมโรงงาน แทนที่จะดูรายละเอียดหลังการติดตั้ง:
ภาพยนตร์ก็มีความสำคัญเช่นกัน เส้นผ่านศูนย์กลางม้วน 300 มม. หมายถึงรอยต่อต่อกะน้อยกว่าม้วนขนาด 200 มม. บนบรรทัดที่ 70 ถุงต่อนาที ความแตกต่างดังกล่าวจะแสดงเป็นผลผลิตรายวันที่เพิ่มขึ้นที่วัดได้
ใช้เครื่องแพ็คผักแช่แข็งโดยมีเป้าหมายอยู่ที่ 60 ถุงขายปลีกต่อนาทีที่ 250 กรัม หกถุงต่อลัง ใช้การสูญเสียตามความเป็นจริง 10 ถึง 15 เปอร์เซ็นต์สำหรับความล้มเหลวของซีล การต่อฟิล์ม การปฏิเสธน้ำหนัก และการหยุดระยะสั้น และพิกัดที่ติดตั้งจะต้องอยู่ที่ประมาณ 70 ถุงต่อนาที
| สถานี | เอาท์พุทที่จำเป็น | ใช้เบี้ยเลี้ยง | คะแนนที่เลือก |
|---|---|---|---|
| เครื่องชั่งน้ำหนักแบบผสม | ทิ้ง 60 ครั้ง/นาที | 15% สำหรับการปฏิเสธ | ทิ้ง 70 ครั้ง/นาที |
| เครื่องบรรจุถุง | 60 ถุง/นาที | 15% สำหรับการต่อและการหยุด | 70 ถุง/นาที |
| เครื่องตรวจสอบน้ำหนักบนสายพาน | 60 แพ็ค/นาที | ความเร็วของสายพานที่ระยะพิทช์ 200 มม | ปริมาณงาน 70 แพ็ค/นาที |
| เครื่องแพ็คกล่อง | 10 กล่อง/นาที | 20% สำหรับกระดาษติด | 12 กล่อง/นาที |
สังเกตทิศทางของเบี้ยเลี้ยง: พวกเขาผลักดันทุกสถานีให้สูงกว่าเป้าหมายการขาย ไม่ใช่ที่เป้าหมาย สายการผลิตที่ระบุไว้อย่างแน่นอนที่ 60 ถุงต่อนาทีจะส่งมอบการผลิตได้ประมาณ 50 ถุง และผู้ปฏิบัติงานไม่มีความพยายามมากพอที่จะกู้คืนความแตกต่างได้
การทดสอบการยอมรับคือจุดที่ข้อกำหนดกลายเป็นสัญญา รายการตรวจสอบสั้นๆ ที่ตรวจสอบได้จะช่วยปกป้องทั้งสองฝ่าย:
ทางเดินเลนเดียวจากลิฟต์ป้อนเข้าไปยังเครื่องจัดเรียงพาเลท โดยทั่วไปจะมีความยาว 15 ถึง 30 เมตร พร้อมด้วยช่องทางเข้าออกอย่างน้อยหนึ่งเมตรต่อด้านสำหรับการทำความสะอาดและบำรุงรักษา พื้นที่เหนือเครื่องบรรจุถุงมีความสำคัญพอๆ กับพื้นที่พื้น: เครื่องชั่งน้ำหนักแบบหลายหัวและระบบป้อนสามารถเพิ่มความสูงได้สามเมตร
ใช่ และโรงงานอาหารหลายแห่งก็ทำเช่นนั้น: ป้อนด้วยมือด้วยเครื่องบรรจุถุงก่อน, ชั่งน้ำหนักในปีที่สอง, การตรวจสอบในปีที่สาม, การบรรจุกล่องจะสิ้นสุด สิ่งสำคัญคือสถานีในอนาคตจะได้รับอนุญาตให้อยู่ในเฟรม แผนผังระบบไฟฟ้า และความสูงของสายพานลำเลียงตั้งแต่วันแรก ไม่เช่นนั้น การติดตั้งเพิ่มเติมจะมีราคาสูงกว่าอุปกรณ์ดั้งเดิม
เฉพาะเมื่อช่วงมาตรฐานไม่สามารถเข้าถึงความกว้างของถุง ปริมาณการบรรจุ หรือรูปร่างของผลิตภัณฑ์ได้ เวลานำและต้นทุนเพิ่มขึ้นด้วยชิ้นส่วนสั่งทำพิเศษ ดังนั้นก่อนอื่นให้ตรวจสอบก่อนว่ารุ่นที่อยู่ติดกันในซีรีส์เดียวกันครอบคลุมข้อมูลจำเพาะด้วยส่วนต่างความเร็วเล็กน้อยหรือไม่
ส่งตัวอย่างจริง ช่วงความหนาแน่น ปริมาณเป้าหมายและความคลาดเคลื่อน ถุงเป้าหมายต่อนาที การวาดถุงด้วยโครงสร้างฟิล์ม และระบบการทำความสะอาด แพคเกจนั้นช่วยให้วิศวกรเสนอการกำหนดค่าแทนหมายเลขแค็ตตาล็อก และมักจะทำให้รอบการเสนอราคาสั้นลงแทนที่จะขยายออกไป
สายการบรรจุภัณฑ์อัตโนมัติคือห่วงโซ่ของเกณฑ์ความคลาดเคลื่อน: การไหลของผลิตภัณฑ์ในการป้อน ความแม่นยำของปริมาณที่เครื่องชั่งน้ำหนัก ความสมบูรณ์ของการปิดผนึกที่ขากรรไกร ความสามารถในการตรวจจับที่รูรับแสง และความสมบูรณ์ของกล่องที่ส่วนท้าย ห่วงโซ่จะคงอยู่เฉพาะเมื่อมีการระบุแต่ละลิงก์กับเอาต์พุตเป้าหมายเดียวกันและข้อมูลผลิตภัณฑ์เดียวกัน ซึ่งเป็นสาเหตุที่ทำให้ข้อมูลจำเพาะทำงานตั้งแต่เริ่มต้น แม้จะรู้สึกน่าเบื่อก็ตาม ถือเป็นวิศวกรรมที่ถูกที่สุดในโปรเจ็กต์ทั้งหมด
ทีมวิศวกรของ K-Line ใช้เวลาเกือบสองทศวรรษในด้านบรรจุภัณฑ์อัตโนมัติ และทุกระบบได้รับการออกแบบและสร้างขึ้นภายใต้การดูแลของเจ้าหน้าที่เทคนิคอาวุโสก่อนที่จะถึงพื้นที่ของลูกค้า หากคุณกำลังวางแผนสายการผลิตอาหาร ขั้นตอนแรกที่มีประโยชน์มากที่สุดคือตัวอย่างผลิตภัณฑ์และตัวเลขสามตัว ได้แก่ ปริมาณ ปริมาณที่ยอมรับได้ และจำนวนถุงต่อนาที
ติดต่อเรา
+86-573-82788180
+86-15325730953
ต้องการอีเมล์
info@mainfill.com
jiayingzhuge18@qq.com
เกี่ยวกับ
Jiaxing K-Line Machinery Co., Ltd. เป็นผู้ผลิตเครื่องจักรบรรจุภัณฑ์อัตโนมัติและผู้ให้บริการที่ให้บริการในตลาดระดับไฮเอนด์ในประเทศและต่างประเทศ
ลิงค์
สินค้า
รับใบเสนอราคาฟรี