โรงงานสองแห่งสามารถติดตั้งเครื่องบรรจุถุงแนวตั้ง เครื่องชั่งน้ำหนักหลายหัวเครื่องเดียวกัน และเครื่องตรวจสอบน้ำหนักบนสายพานเดียวกันได้ และยังคงสิ้นปีด้วยไลน์การทำงานที่แตกต่างกันมาก รายการอุปกรณ์แทบไม่มีอะไรแยกออกจากกัน เค้าโครงคือ ระยะห่างระหว่างสถานี ที่ซึ่งถุงที่ถูกปฏิเสธตกลงไป จำนวนห้องที่ช่างเทคนิคต้องเปิดประตูยาม และตำแหน่งที่เก็บม้วนฟิล์ม ล้วนเป็นตัวกำหนดจำนวนถุงที่ดีที่จะออกจากแถวต่อกะ
คำตอบสั้น ๆ : สร้างเค้าโครงไลน์การบรรจุอัตโนมัติรอบๆ เครื่องกำหนดจังหวะและเป้าหมายผลผลิตที่ดีจริงก่อน จากนั้นจึงขยายให้กว้างขึ้นสำหรับการเข้าถึงบริการ การเปลี่ยนแปลง และการจัดการปฏิเสธ เค้าโครงที่ดึงไปข้างหลังจากพื้นที่ใดๆ ก็ตามที่ว่างมักจะส่งต่อปัญหาราคาแพง เช่น ความอดอยากในเครื่องบรรจุถุง สายพานลำเลียงที่อุดตัน การเปลี่ยนที่ต้องใช้คนสองคน ให้กับทีมผู้ผลิตหลังการติดตั้ง
ทุกบรรทัดมีหนึ่งสถานีที่กำหนดจังหวะ บนเส้นเม็ดเล็ก โดยปกติจะเป็นเครื่องซีลแบบฟอร์มแนวตั้ง บนแนวผง อาจเป็นฟิลเลอร์สว่านหรือเครื่องชั่งน้ำหนักสกรู สำหรับกลุ่มผลิตภัณฑ์ที่มีหลาย SKU มักจะเป็นเครื่องผลิตถุงที่มีการเปลี่ยนเครื่องนานที่สุด ค้นหามันก่อน จากนั้นให้ถือว่าทุกสถานีเป็นการสนับสนุน
ตัวเลขสองตัวขับเคลื่อนการจัดเตรียม: อัตราของสถานีนั้น และจำนวนชั่วโมงต่อกะที่สถานีนั้นผลิตสินค้าที่ดีจริงๆ เครื่องบรรจุถุงที่มีอัตรา 80 ถุงต่อนาทีจะไม่สามารถส่งได้ถึง 80 กะทำงานทั้งหมด การต่อฟิล์ม รอบเวลาการชั่งน้ำหนัก การระบายความร้อนของซีล การดึงออก และการหยุดสั้นๆ ล้วนแต่กัดกินเนื้อ ทีมที่ปรับขนาดสายพานลำเลียงและเครื่องบรรจุกล่องตามขนาดป้ายชื่อ มักจะลงเอยด้วยเครื่องบรรจุหีบห่อที่อดอาหารเกือบตลอดกะ ทีมที่มีขนาดที่จะวัดผลการผลิตที่ดีออกจากพื้นที่ที่ต้องปรับปรุงโดยไม่ต้องซื้อซ้ำสองครั้ง
ในทางปฏิบัติ ไลน์เอาต์พุตใกล้เคียงกับอัตราสถานีที่ช้าที่สุดคูณด้วยเวลาทำงานจริง ไม่ใช่ผลรวมของแผ่นข้อมูลจำเพาะทุกแผ่นในใบเสนอราคา แก้ไขหมายเลขนั้นก่อนที่จะมีใครลากสายพานลำเลียง เนื่องจากเป็นตัวตัดสินใจว่าคุณต้องการเครื่องบรรจุถุงหนึ่งหรือสองถุง และปลายแถวควรเป็นแบบแมนนวลหรือแบบอัตโนมัติ
ไม่ว่าผลิตภัณฑ์จะเป็นเช่นไร สายการผลิตอัตโนมัติจะแบ่งออกเป็นห้ากลุ่มการใช้งาน และแต่ละกลุ่มจะถามคำถามที่แตกต่างกันเกี่ยวกับแผนผังชั้น การรักษาการชั่งน้ำหนักและการขึ้นรูปถุงให้ปิดสนิทจะทำให้ผลิตภัณฑ์หล่นสั้นลง ซึ่งช่วยลดฝุ่น การหก และการเคลื่อนตัวของน้ำหนัก การตรวจสอบและการขนย้ายขยะที่อยู่ติดกับทางเดินจะป้องกันไม่ให้ถังขยะฝังอยู่หลังเจ้าหน้าที่รักษาความปลอดภัย ซึ่งเป็นการตัดสินใจเล็กๆ น้อยๆ ที่ช่วยประหยัดเวลาในการเดินได้มาก
| โซน | อุปกรณ์ทั่วไป | คำถามที่ต้องชำระก่อน |
|---|---|---|
| ป้อนเข้าและให้อาหาร | ลิฟต์ถังชนิด Z, รถตักสูญญากาศ, สายพานลำเลียงแบบเอียง, ลิฟต์แบบสกรู | วัตถุดิบมาถึงที่ใด และผู้ปฏิบัติงานสามารถเติมโดยไม่ต้องก้าวเข้าไปในพื้นที่ที่มีการป้องกันได้หรือไม่? |
| การชั่งน้ำหนักและการจ่ายยา | เครื่องชั่งแบบหลายหัว เครื่องชั่งเชิงเส้น เครื่องบรรจุสว่าน ถ้วยวัดปริมาตร | หลักการชั่งน้ำหนักใดที่เหมาะกับผลิตภัณฑ์ และระยะหยดของถุงเดิมอยู่ที่เท่าใด |
| การขึ้นรูปถุงหรือถุง | เครื่องซีลปิดแบบฟอร์มแนวตั้ง, เครื่องปิดปากถุงอัตโนมัติ | กระเป๋าสไตล์ไหนที่กำลังดำเนินอยู่ในขณะนี้ และมีแนวโน้มว่ากระเป๋าสไตล์ไหนจะเกิดขึ้นภายในสามปีข้างหน้า? |
| การตรวจสอบและการปฏิเสธ | เครื่องตรวจสอบน้ำหนักบนสายพาน เครื่องตรวจจับโลหะ ระบบเอ็กซเรย์ตรวจสอบสิ่งปลอมปน | แพ็คที่ถูกปฏิเสธจะไปอยู่ที่ใด และสามารถยืนยันการปฏิเสธได้โดยไม่ต้องหยุดสายการผลิตได้หรือไม่ |
| การบรรจุกล่องและการวางบนพาเลท | เครื่องสร้างเคส, เครื่องแพ็คเคส, เครื่องซีล, เครื่องเข้ารหัส, หุ่นยนต์จัดเรียงพาเลท | การสิ้นสุดบรรทัดแบบแมนนวลหรือแบบอัตโนมัติ และแต่ละตัวเลือกต้องการพื้นที่สะสมเท่าใด |
โทโพโลยีสามแบบครอบคลุมพื้นที่โรงงานส่วนใหญ่ และตัวเลือกจะเปลี่ยนพื้นที่ใช้งานเป็นเวลานานก่อนที่จะมีการกำหนดหมายเลขรุ่นเดียว สายการผลิตจะดำเนินการไหลของผลิตภัณฑ์หนึ่งรายการผ่านทุกสถานี เส้นคู่ขนานจำลองส่วนหนึ่งของโฟลว์เพื่อให้ครึ่งหนึ่งสามารถวิ่งต่อไปได้ในขณะที่อีกครึ่งหนึ่งหยุด สายแบบผสมใช้ส่วนหน้าร่วมกันและแยกส่วนปลายน้ำ ซึ่งเหมาะสมกับผลิตภัณฑ์พื้นฐานระยะยาวที่มีรูปแบบระยะสั้น
| โทโพโลยี | พอดีที่สุด | การแลกเปลี่ยน |
|---|---|---|
| Series | ตระกูลผลิตภัณฑ์เดียว ปริมาณสูง ความต้องการคงที่ | ประสิทธิภาพสูงสุดต่อตารางเมตร แต่ไม่มีความซ้ำซ้อน - จุดเดียวหยุดทุกสิ่ง |
| Parallel | SKU หรือการผลิตหลายรายการซึ่งเวลาทำงานมีความสำคัญมากกว่าพื้นที่ | ทำซ้ำอุปกรณ์และสาธารณูปโภค โดยประมาณสองเท่าของพื้นที่สำหรับส่วนหนึ่งของการไหล |
| Mixed | ผลิตภัณฑ์พื้นฐานระยะยาวบวกกับการขายระยะสั้นบ่อยครั้ง | โดยรวมแล้วมีความสมดุลที่ดี แต่การกำหนดเส้นทาง การรวม และการควบคุมจำเป็นต้องใช้ความพยายามในการวางแผนมากขึ้น |
หากสามารถบรรลุเป้าหมายผลลัพธ์ที่ดีของคุณได้ในซีรีส์ไลน์ที่มีบัฟเฟอร์ที่เหมาะสม ให้ต่อต้านสิ่งล่อใจที่จะสร้างสองบรรทัดครึ่งบรรทัด เส้นทางการไหลที่ซ้ำซ้อนหมายถึงการทำความสะอาดซ้ำ การเปลี่ยนแปลงซ้ำซ้อน และมีพื้นที่ให้ผลิตภัณฑ์ค้างและเน่าเสียเป็นสองเท่า
การปรับปรุงเค้าโครงส่วนใหญ่มาจากรายการที่ไม่มีใครทำงานจนกว่าจะถึงสัปดาห์การติดตั้ง เดินวาดรูปด้วยหกคะแนนเหล่านี้ก่อนออกจากระบบ:
สำหรับผลิตภัณฑ์ที่เปียกหรือเหนียว ให้เพิ่มน้ำตกสำหรับระบายน้ำ ระบบป้องกันการชะล้างสำหรับมอเตอร์และเซ็นเซอร์ และแผนสำหรับให้น้ำชะล้างออกจากห้อง เส้นเหล่านี้เป็นเส้นราคาถูกในภาพวาดและเส้นราคาแพงหลังจากเทคอนกรีตแล้ว
เมื่อโซนและโทโพโลยีได้รับการแก้ไขแล้ว การเลือกอุปกรณ์จะแคบลงอย่างรวดเร็ว เครื่องบรรจุถุงที่กำหนดความเร็วจะกำหนดความสูงของสายพานลำเลียงและขนาดบัฟเฟอร์ หัวชั่งน้ำหนักจะกำหนดรอบเวลาและความยาวของหยด สถานีตรวจสอบจะกำหนดว่าต้องวางรางคัดแยกและถังยืนยันไว้ที่ใด
สำหรับการผลิตเม็ดถุงขนาดกลางและของขบเคี้ยว เครื่องจักรแนวตั้งความเร็วสูงมักจะทำหน้าที่เป็นพุก: KL230H ใช้รูปแบบถุงขนาดกลางที่ปลายน้ำที่สูงกว่าของช่วงความเร็ว ดังนั้นสายพานลำเลียงขั้นปลายและเครื่องบรรจุกล่องจะต้องมีขนาดจากเครื่อง แทนที่จะใช้เครื่องจักรที่ช้ากว่าซึ่งจะถูกเปลี่ยนในภายหลัง
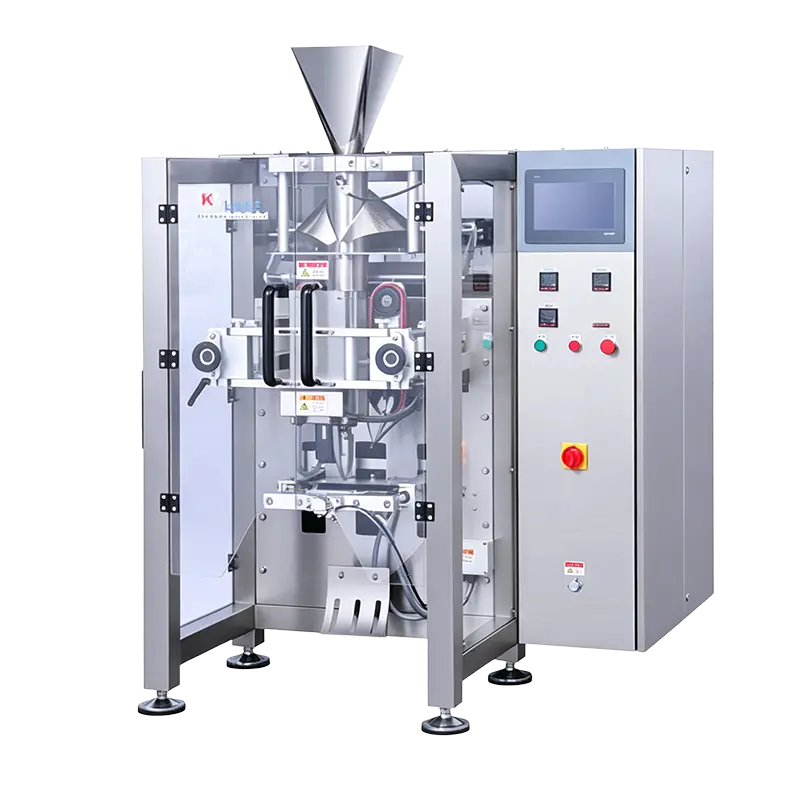 เครื่องบรรจุแนวตั้งถุงขนาดกลางความเร็วสูง KL230H เครื่องบรรจุแนวตั้งความเร็วสูง KL230H สำหรับถุงขนาดกลาง 15–150 ถุง/นาที เหมาะสำหรับผู้ผลิตถั่ว อาหารแช่แข็ง และผู้ผลิตทางการเกษตรที่ต้องการปริมาณงานถุงขนาดกลางที่สูงขึ้น ดูผลิตภัณฑ์ →
ในกรณีที่หน้าต่างน้ำหนักบรรจุภัณฑ์แคบ — กระเป๋าขนาดเล็ก การจ่ายที่แม่นยำ ความทนทานต่อการแจกน้อย — เครื่องชั่งน้ำหนักเชิงเส้นที่มีความแม่นยำสูงมักเป็นพันธมิตรด้านการจัดวางที่ดีกว่าการใช้จำนวนหัวหลายหัวขนาดใหญ่ เนื่องจากวงจรที่สั้นกว่าทำให้เส้นทางตกมีขนาดกะทัดรัดและดักจับฝุ่นได้ง่าย
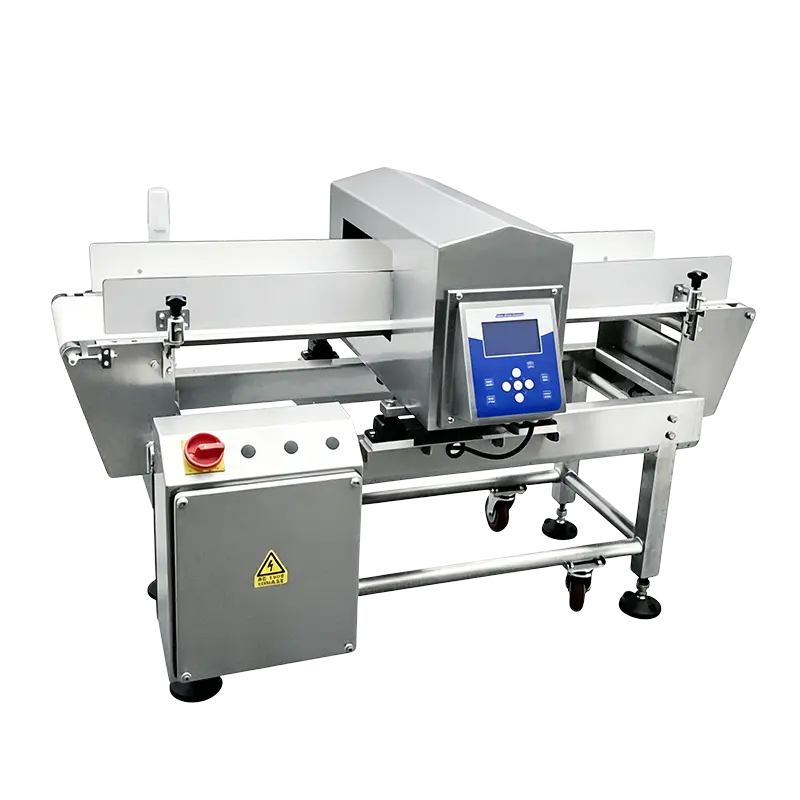
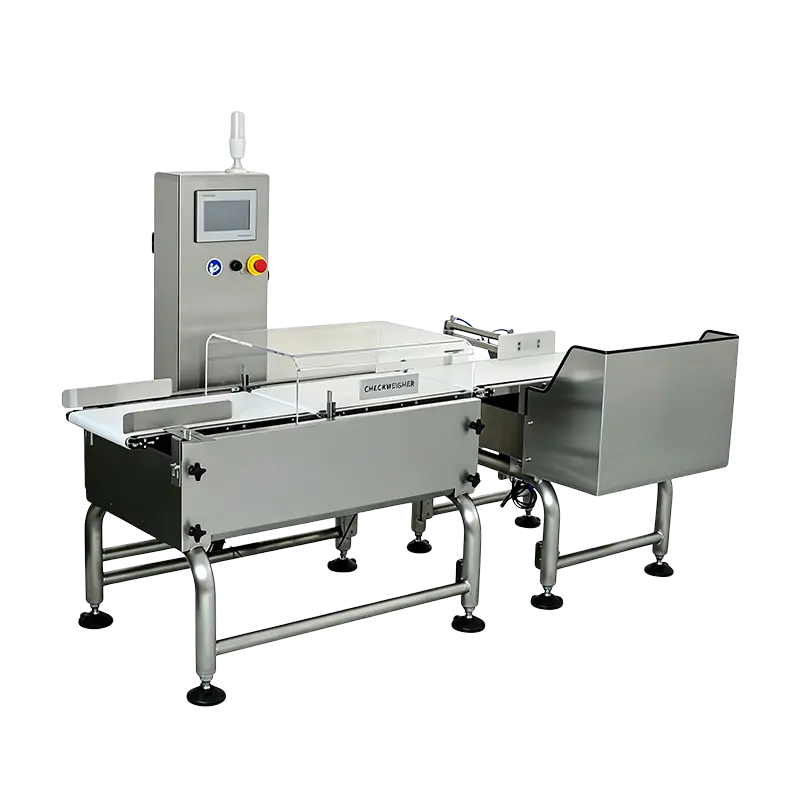 EW-300-1000 เครื่องตรวจสอบน้ำหนักบนสายพานเชิงเส้นความแม่นยำสูง สำหรับหน้าต่างน้ำหนักบรรจุภัณฑ์ที่แคบและการตวงที่แม่นยำ เครื่องตรวจสอบน้ำหนักบนสายพานเชิงเส้นนี้ให้ความแม่นยำ ±0.3 กรัม และสูงสุด 80 ชิ้น/นาทีบนสายพานขนาด 300 มม. ดูผลิตภัณฑ์ →
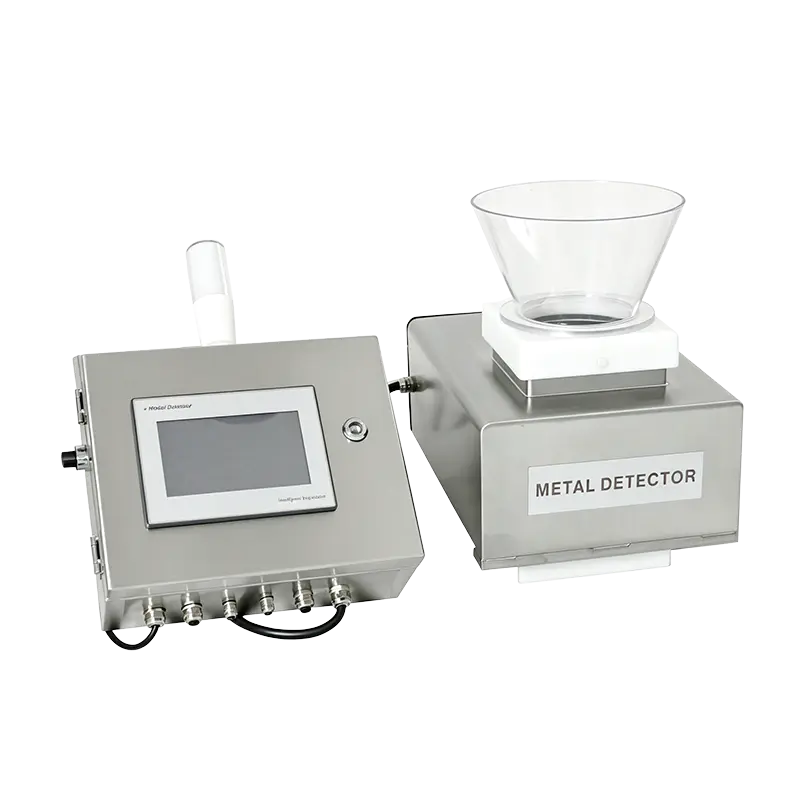
บล็อกตรวจสอบสมควรได้รับการจัดวางตั้งแต่เนิ่นๆ ไม่ใช่มุมที่เหลือ เครื่องตรวจจับโลหะมาตรฐานที่วางหลังจากการปิดผนึกและก่อนการบรรจุกล่องจำเป็นต้องมีสายพานลำเลียงแบบเปิดที่เพียงพอสำหรับการคัดแยกที่สะอาดและถังยืนยันที่ผู้ปฏิบัติงานสามารถเข้าถึงได้โดยไม่ต้องพิงเครื่องป้องกัน หากคุณยังคงเปรียบเทียบจำนวนหัวและหลักการชั่งน้ำหนัก โปรดดูคู่มือนี้ การเลือกระหว่างการชั่งน้ำหนักแบบหลายหัวและการชั่งน้ำหนักเชิงเส้น อธิบายว่าแต่ละอันเหมาะสมตรงไหน
 เครื่องตรวจจับโลหะแบบมาตรฐาน ER3515 เครื่องตรวจจับโลหะแบบมาตรฐานสำหรับขนมบรรจุถุง ยาชนิดบรรจุกล่อง และเครื่องปรุงรสบรรจุขวด รูรับแสง 350×150 มม. ความสามารถในการตรวจจับ Fe≥0.8 มม. ดูผลิตภัณฑ์ →
เค้าโครงภาพวาดดูสงบเพราะไม่มีอะไรเปลี่ยนแปลง เส้นจริงก็ได้ หาก SKU สามรายการใช้เครื่องบรรจุถุงร่วมกัน เค้าโครงควรวางชิ้นส่วนรูปแบบ ฟิล์ม และกระบอกพิมพ์ให้อยู่ในระยะที่แขนเอื้อมถึงเครื่องจักรได้ และเก็บรถเข็นเครื่องมือไว้ห่างจากทางเดิน การเปลี่ยนแปลงที่ใช้เวลา 25 นาที แทนที่จะเป็น 45 นาที มักเป็นการตัดสินใจเกี่ยวกับสถานที่จัดเก็บ ไม่ใช่การตัดสินใจทางเทคนิค
บัฟเฟอร์เป็นอีกปัจจัยหนึ่งที่เงียบ ตารางสะสมขนาดสั้นๆ ระหว่างเครื่องบรรจุถุงและเครื่องบรรจุกล่องจะดูดซับไมโครสต็อป และป้องกันไม่ให้สายการผลิตหยุดทุกครั้งที่ผู้สร้างเคสลังเล อย่างไรก็ตาม บัฟเฟอร์ที่มากเกินไปจะซ่อนสถานีที่ช้า และปล่อยให้ผลิตภัณฑ์อยู่ได้นานพอที่จะมีความสำคัญกับสินค้าที่เหนียวหรือไวต่ออุณหภูมิ ดังนั้น ควรปรับขนาดให้เพียงพอสำหรับผลผลิตไม่กี่นาที ไม่ใช่การเปลี่ยนแปลง
การจัดการกับขยะสมควรได้รับวินัยเดียวกัน การตรวจจับโลหะ การตรวจสอบน้ำหนัก และการคัดแยกด้วยรังสีเอกซ์ควรลงจอดในถังขยะที่ล็อคหรือติดฉลากไว้อย่างชัดเจนด้านนอกพื้นที่ที่มีการป้องกัน โดยมีเซ็นเซอร์ยืนยันอยู่ในตำแหน่งเพื่อให้การคัดแยกที่ล้มเหลวจะหยุดสายการผลิต แทนที่จะปล่อยให้แพ็คต้องสงสัยดำเนินต่อไป อาหาร อาหารสัตว์เลี้ยง และสายการผลิตทางการเกษตรมักจะเพิ่มการควบคุมฝุ่น การชะล้าง และการป้องกันสัตว์รบกวนในบล็อกนี้ ที่ โซลูชั่นบรรจุภัณฑ์อาหาร ภาพรวมจะแสดงวิธีการจัดกลุ่มการกำหนดค่าเหล่านั้นโดยทั่วไป
ไม่มีตัวเลขทั่วไปที่เป็นประโยชน์ พื้นที่ว่างตามปริมาณงาน ขนาดกระเป๋า และจำนวนบัฟเฟอร์ที่คุณต้องการ บวกกับระยะห่างในการให้บริการรอบๆ เครื่องจักรแต่ละเครื่อง สายการผลิตเครื่องบรรจุถุงเดี่ยวขนาดกะทัดรัดที่มีการสิ้นสุดสายการผลิตแบบแมนนวลสามารถบรรจุได้ในพื้นที่ไม่กี่สิบตารางเมตร ในขณะที่ผลิตภัณฑ์เดียวกันที่มีการบรรจุกล่องอัตโนมัติและการจัดวางบนพาเลทอาจต้องใช้เวลาหลายครั้ง ส่วนใหญ่สำหรับการสะสมและการจัดเตรียมพาเลท
เค้าโครงส่วนใหญ่ใช้การตรวจจับโลหะหลังจากการปิดผนึกและก่อนหรือหลังการตรวจสอบน้ำหนัก ขึ้นอยู่กับความเสถียรของบรรจุภัณฑ์และกลไกการคัดแยก ปัจจัยในการตัดสินใจมักจะเป็นการยืนยันการปฏิเสธ: หน่วยใดที่ปฏิเสธก่อนจะต้องมีพื้นที่สำหรับถังขยะและเซ็นเซอร์ และหน่วยที่สองไม่ควรยอมรับแพ็คที่หน่วยแรกประณามแล้ว
จองพื้นที่และความจุสาธารณูปโภคแทนที่จะซื้อเครื่องที่สองทันที ความยาวพิเศษที่บริเวณการตรวจสอบและการบรรจุกล่อง หยดอากาศอัดสำรอง และการจ่ายพลังงานเพิ่มเติมหนึ่งรายการมีราคาไม่แพงในระหว่างการก่อสร้างและไม่สะดวกในภายหลัง
ความเร็วของสายคือสิ่งที่สถานีที่ช้าที่สุดสามารถทำได้ในสภาวะที่เหมาะสม ผลลัพธ์ที่ดีคือสิ่งที่ทำให้สายการผลิตเป็นผลิตภัณฑ์ที่ขายได้ต่อกะ หลังจากหยุด การปฏิเสธ การเปลี่ยนงาน และการทำความสะอาด การตัดสินใจเกี่ยวกับเลย์เอาต์ โดยเฉพาะขนาดบัฟเฟอร์และห้องเข้าถึง ส่งผลต่อหมายเลขตัวที่สองมากกว่าตัวแรกมาก
สิ่งที่มีประโยชน์ที่สุดที่คุณสามารถนำมาสู่การสนทนากับซัพพลายเออร์ไม่ใช่รายการเครื่องจักรที่ต้องการ แต่เป็นเป้าหมายผลผลิตที่ดีที่วัดได้ รายการ SKU ในอีกสามปีข้างหน้า และแผนผังชั้นที่มีการทำเครื่องหมายตารางคอลัมน์และยูทิลิตี้ลดลง ด้วยสิ่งของทั้งสามรายการดังกล่าว เค้าโครงสายการบรรจุอัตโนมัติจึงเลิกเป็นเพียงแบบฝึกหัดการวาดภาพ และกลายเป็นการตัดสินใจด้านการผลิตที่ยังคงดูสมเหตุสมผลในสองปีหลังจากการว่าจ้าง
ติดต่อเรา
+86-573-82788180
+86-15325730953
ต้องการอีเมล์
info@mainfill.com
jiayingzhuge18@qq.com
เกี่ยวกับ
Jiaxing K-Line Machinery Co., Ltd. เป็นผู้ผลิตเครื่องจักรบรรจุภัณฑ์อัตโนมัติและผู้ให้บริการที่ให้บริการในตลาดระดับไฮเอนด์ในประเทศและต่างประเทศ
ลิงค์
สินค้า
รับใบเสนอราคาฟรี